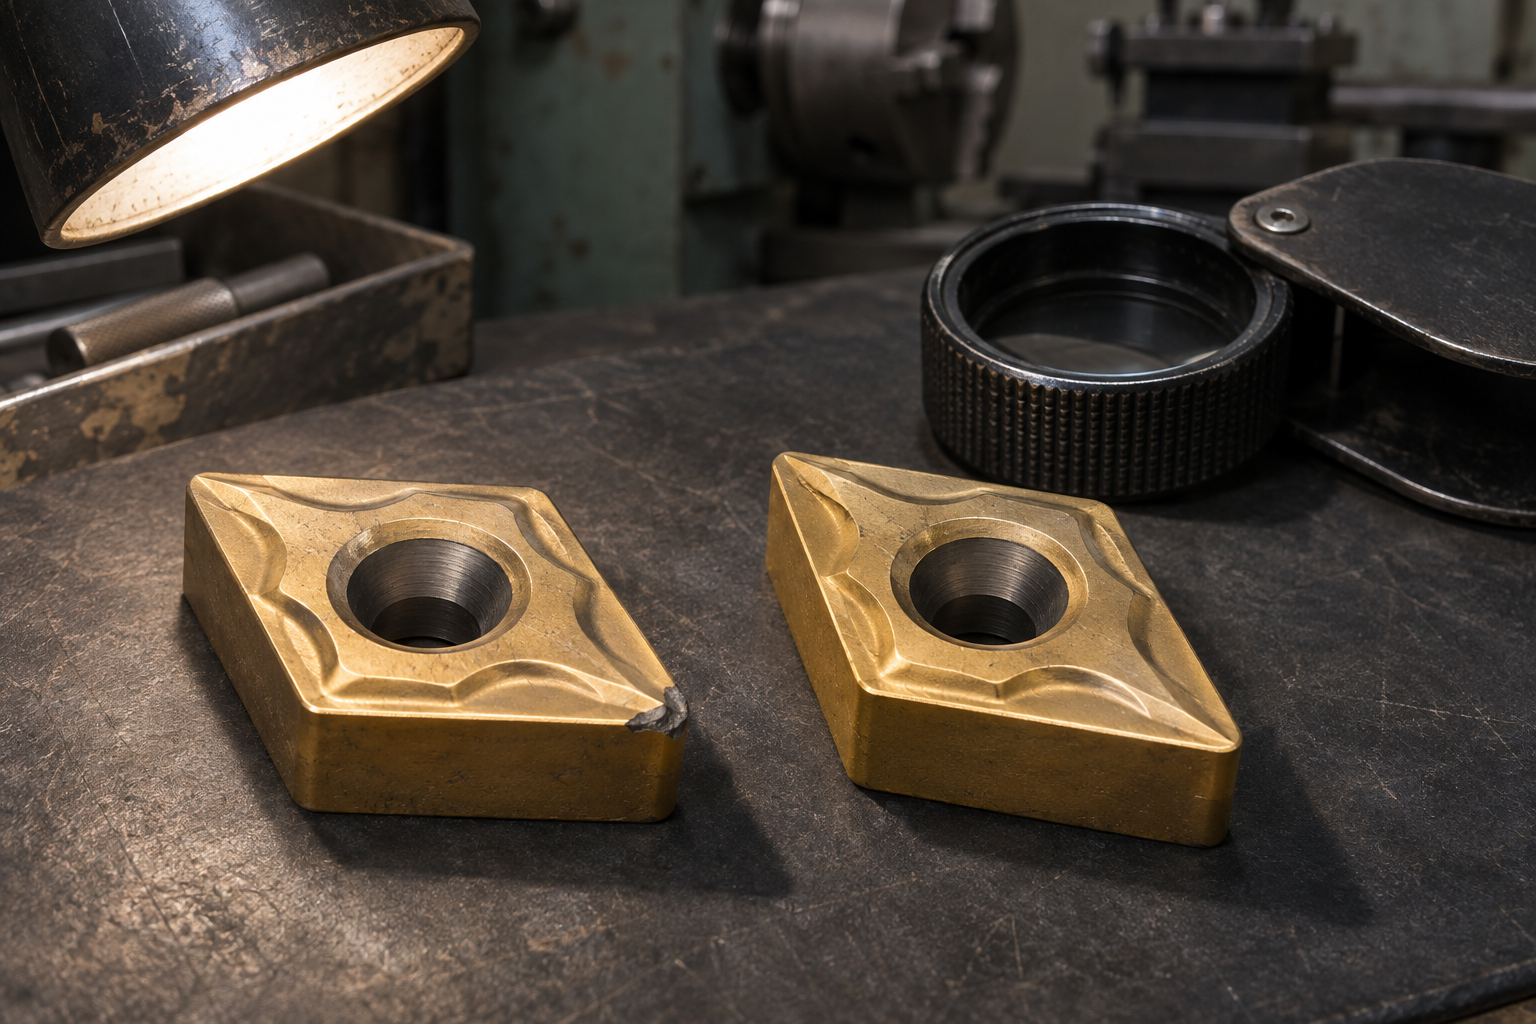
На первом проходе резец пару раз стукнул. На валу остались риски, а под лупой видно, что у вершины пластины пропал кусочек кромки. Если скол появился сразу, начните с посадки пластины, крепления заготовки и места, где резец вошёл в металл. При ударе на входе следующая пластина может потерять угол в той же точке.
Сначала посмотрите, что именно случилось с кромкой. Проблеск у вершины бывает и на сколе, и на налипшем металле. А действия в этих двух случаях разные. Если принять нарост за скол и наугад снизить обороты, налипание может усилиться. Если же кромку выбивает при каждом врезании после паза, ускорение само по себе ударов не уберёт.
Как отличить выкрашивание, нарост и износ
После полной остановки шпинделя снимите пластину и осмотрите её при боковом свете. Удобно положить рядом такую же с целой кромкой. Сначала смотрите сверху, на переднюю поверхность, по которой сходит стружка, затем сбоку, на заднюю поверхность, обращённую к обработанному металлу. Слегка поворачивайте пластину под лампой. Блик перемещается, а выемка или выступ остаются на месте. СОЖ в таблице — смазочно-охлаждающая жидкость.
| Выкрашивание. В контуре есть выемка, кромка неровная.
Причина. Удар при входе, повторный удар после паза, вибрация или слабая кромка для этой операции. Проверка. Посадка и вылет резца → крепление детали → место первого скола → геометрия и вязкость сплава. |
Нарост. На кромке есть выступ из налипшего металла, местами он закрывает вершину.
Причина. Материал заготовки прилипает к инструменту. Возможны низкая скорость, слишком лёгкий проход или затупленная кромка. Проверка. Фактическая скорость на рабочем диаметре → подача и глубина → состояние кромки и подача СОЖ. |
Износ по задней поверхности. Вдоль рабочей кромки тянется узкая площадка. Причина. Трение при резании. Быстрый рост площадки возможен при завышенной скорости, абразивной корке или неподходящем сплаве. Проверка. Скорость и длина прохода → материал, твёрдость и состояние поверхности → сплав пластины. |
Фото © Wei-Heng Sun и Syh-Shiuh Yeh, 2018. 10.3390/ma11101977 · CC BY 4.0 · Панели рисунка 1 переставлены, добавлены подписи.
Выкрашивание и нарост могут попасться на одной вершине. Приварившийся фрагмент металла растёт, потом отрывается со стружкой. Иногда он прихватывает за собой частицу твёрдого сплава. Если рядом со сколом виден налипший металл, проверьте условия образования нароста наряду с жёсткостью установки. Одиночная зарубка на границе припуска, там, где рабочая кромка выходит к исходной поверхности, похожа на обычный скол. Для канавочного износа характерна привязка к линии глубины резания. Именно на этой линии стоит искать контакт с окалиной, литейной коркой или наклёпанным слоем.
Даже на одной детали токарные пластины могут вести себя по-разному от прохода к проходу. Пока резец снимает корку с поковки, из-за неровного припуска нагрузка на кромку меняется за один оборот. После черновой обработки условия уже другие. Если на чистовой проход осталось 0,2 мм по радиусу, первым делом проверьте, входит ли эта глубина в рабочий диапазон стружколома при выбранной подаче.
Что проверить, если скол появился на первом проходе
 Посадку пластины и высоту резца
Снимите сменную пластину и осмотрите гнездо державки. Стружка под опорной поверхностью приподнимает пластину. Под нагрузкой та может качнуться и получить скол у вершины. Проверьте, целы ли винт или прижим и опорная пластина, если она предусмотрена. Ямка на опоре после предыдущей поломки тоже имеет значение. Уберите стружку, сверьте типоразмер вставки с державкой и затяните крепление по инструкции к оснастке. Дополнительное усилие на винте перекошенную посадку не исправит.
Затем проверьте положение вершины по оси шпинделя. При подрезке торца остаточный «пупок» в центре может указывать на ошибку по высоте. Убедитесь измерением или настройкой по центру. При смещении вершины меняются рабочие углы, и на малом диаметре задняя поверхность резца может тереть деталь. Если с первого касания слышен стук, заодно проверьте затяжку резцедержателя, вылет державки и вылет заготовки из патрона. При растачивании начните с вылета оправки. Даже небольшой прогиб на вершине меняет толщину стружки, и кромка начинает получать переменную нагрузку.
Где именно резец получает удар
Скол за одно касание и скол после серии одинаковых ударов ведут к разным проверкам. В первом случае посмотрите стартовую точку, фактический припуск и траекторию входа. На неровной поковке резец может встретить выступ раньше и глубже, чем ожидается по размеру заготовки. На первом обороте это хорошо заметно по отдельному следу касания, если успели остановить обработку.
Если снимать металл приходится с вала с продольным шпоночным пазом, кромка выходит из резания и снова врезается в металл на каждом обороте. При такой работе проверяют допустимость прерывистого резания для выбранного сплава и форму кромки. Вязкая марка твёрдого сплава и более прочная подготовка кромки могут лучше переносить повторные удары. Начните с каталога для полной маркировки пластины. У двух пластин CNMG 120408 совпадают базовые размеры и радиус вершины 0,8 мм, а стружколом, подготовка кромки и марка сплава могут различаться. По одному коду типоразмера пригодность к ударному резанию не определить.
Как проверить режимы резания по фактическому диаметру
В каталоге скорость резания Vc задают в метрах в минуту. На станке при фиксированной частоте вращения задают n в оборотах в минуту. Для пересчёта используйте Vc = π × D × n / 1000, где D — диаметр в зоне резания в миллиметрах. При 800 об/мин на диаметре 60 мм получается около 151 м/мин, а на диаметре 30 мм — примерно 75 м/мин. Обороты те же, скорость вдвое меньше. Это полезно помнить при подрезке торца. Ближе к оси на фиксированных оборотах падает скорость резания, а вместе с этим могут измениться условия образования нароста. На ЧПУ в режиме постоянной скорости резания проверьте ещё и заданное ограничение оборотов.
С подачей и глубиной тоже бывают ошибки. 0,15 мм/об при 800 об/мин соответствует 120 мм/мин. Проверьте, в каких единицах станок принимает команду подачи. При наружном точении с Ø50 до Ø48 мм глубина резания за один проход ap = 1 мм по радиусу. Если до Ø48 мм доходят в два прохода, сверяйте глубину каждого прохода отдельно. Стружколом работает в диапазоне сочетаний подачи и глубины. При слишком лёгком чистовом проходе стружка может не доходить до рабочей части канавки и сойти длинной лентой. При чрезмерной подаче или припуске растёт нагрузка и кромка может выкрошиться.
По виду пластины выбирайте, какой параметр проверять первым. Если на вязкой заготовке вырос нарост и расчёт показал слишком низкую скорость, пробуйте поднять её в пределах диапазона для вашего сплава и материала. При быстро растущей площадке износа на задней поверхности сначала сверьте верхнюю границу скорости и состояние заготовки. При выкрашивании на входе начните с удара и жёсткости. Если после этого понадобится менять режим, меняйте по одному параметру за проход. Так будет видно, отчего ушёл дефект.
Что записать перед вторым проходом
Перед пробой запишите три вещи, чтобы потом сравнить проходы.
- Пластина и заготовка. Полный артикул с коробки, включая код стружколома и марку сплава. Рядом — марка материала и его твёрдость, если она известна.
- Условия прохода. Рабочий диаметр, обороты, подача, глубина резания и вылет резца.
- Место первого дефекта. На входе, у паза, на границе припуска или ближе к центру торца.
Для следующего прохода поставьте целую кромку и внесите одну обоснованную поправку. Сравнивайте состояние пластин после одинаковой длины резания. Если вершину снова выбило в той же точке, вернитесь к траектории. Посмотрите, с каким участком заготовки кромка встретилась в этот момент.


